 EN


Under ett rutinmässigt temperaturhöjningstest misslyckades en 2000 A växel eftersom dess huvudsamlingsskena nådde 112 K över omgivningen - 7 K över gränsen. Ledarstorleken ha...
View More +
 +86-180 3625 3000

Guide för tillverkning av samlingsskenor: Processsteg, material och kvalitetskontroll
Klockan 15.00 den varmaste eftermiddagen på året färdas en växel på 4 000 A i en kustanläggning för tredje gången den veckan. Designen var bra och brytaren testade bra. Den verkliga boven: en bultförband på en huvudstång som stansades, lämnades med en upphöjd grad och drogs ned ändå. Graden begravde det mesta av kontaktytan, motståndet kröp uppåt, och varje daglig värmecykel drev fogen närmare fel.
Den här historien upprepas över hela branschen eftersom skentillverkning — skärning, stansning, bockning, plätering, isolering och testning — är där en sund elektrisk design antingen överlever eller tyst faller isär. Slutsatsen kommer först: materialval och fogkvalitet bestämmer ett skensystems livslängd långt mer än något annat tryckt på dess namnskylt. Genomgången nedan täcker kärntillverkningsstegen, koppar-mot-aluminium-beslutet, hur rörformade samlingsskenor är isolerade, testerna som faktiskt förutsäger fältprestanda och vad köpare bör verifiera innan de undertecknar en inköpsorder.
Vad skentillverkning faktiskt täcker
Tillverkning omvandlar rå ledare - vanligtvis elektrolytisk kopparstång eller strängsprutad aluminiumlegering - till färdiga, färdiga att installera strömbärare. Det spänner över tre ganska olika arbetsflöden:
- Tillverkning av platt stång: skärning, stansning, bockning och plätering av rektangulär stång för växlar, paneltavlor och distributionsenheter.
- Tillverkning av rörformiga samlingsskenor: skärning av styva aluminium- eller kopparrör på längd, svetsning av ändbeslag och skarvar och montering av stolpisolatorer och fästkonsoler - standarden för högspänningstransformatorstationer, där rören sträcker sig mellan stålkonstruktioner.
- Busway montering: inrymmer isolerade ledare inuti en kompakt kapsling för medel- och lågspänningsdistribution, inklusive högdensitetssystem för kommersiella och industriella byggnader.
Stegen överlappar varandra, men det gör inte toleranser, verktygs- och fellägen. En butik som visar sig vara utmärkta panelstänger är inte automatiskt kvalificerad att svetsa transformatorrör eller gjuta isolering under vakuum, vilket är anledningen till att varje egenskap förtjänar en separat granskning när du utvärderar leverantörer.
Kärntillverkningsstegen, i ordning
Oavsett produkttyp följer disciplinerade butiker samma sexstegssekvens:
- Materialval och förberedelse — verifiera legeringskvalitet och härdning mot brukscertifikat, räta sedan ut och rengör lager innan skärningen börjar.
- Klippning och dimensionering — klippa, såg eller CNC-kapade i längd med fyrkantiga ytor; dessa ytor blir senare en del av ledytan.
- Stansning och borrning — CNC-stansning håller vanligtvis hålpositioner inom ±0,1–0,2 mm, och hålplaceringen avgör direkt hur stor kontaktyta varje bultförband får.
- Böjning och formning — Den inre böjradien bör vara minst lika med stångtjockleken för koppar. aluminium kräver mer generösa radier och uppmärksamhet på fibrernas riktning, annars spricker den yttre ytan.
- Ytbehandling — Avfetta och deoxidera, fogområden med tenn eller silverplåt eller applicera full isolering på högspänningsprodukter.
- Besiktning och provning — måttkontroller, hålmätare, provtagning av pläteringsvidhäftning och elektriska tester på isolerade produkter före transport.
Ytval förtjänar sitt eget beslut, eftersom det handlar om kostnad mot ledstabilitet:
| Behandling | Vad den levererar | Typisk användning | Watch-outs |
|---|---|---|---|
| Bar (rengjord, deoxiderad) | Lägsta kostnad; förlitar sig på högt klämtryck | Torra ställverk inomhus | Oxidation ökar ledmotståndet över tid |
| Tennplätering | Saktar oxidation; förlåtande för skruvförband | Allmän kraftfördelning, fuktiga inomhusplatser | Mjukare yta; kontrollera vridmomentet och undvik överkomprimering |
| Silverplätering | Lägsta kontaktmotstånd; tål högre temperaturer | Högströmsleder, frekvent belastningscykling | Högre kostnad; repor exponerar oädel metall |
| Epoxihartsgjutning | Helt dielektriskt skikt; möjliggör kompakta layouter | 35 kV-klass rörformade samlingsskenor | Tomkontroll och härdningskvalitet är avgörande |
Böjning genererar mest omarbetning i typisk produktion. En stång som är för hårt böjd, eller tvärs över den rullande kornet, kan se felfri ut och fortfarande bära mikrosprickor som växer under årtionden av termisk cykling. Sätt krav på radie och kornighet på ritningen, inte i operatörens minne.
Koppar eller aluminium? Tillverkningskonsekvenserna
När det gäller volymledningsförmåga vinner koppar: cirka 100 % IACS mot ungefär 61 % för aluminium. Men koppar är också cirka 3,3 gånger tätare, och det förändrar aritmetiken totalt. För att bära samma ström behöver en aluminiumstång ungefär 1,6 gånger tvärsnittet - men väger ändå nästan hälften så mycket och kostar mindre per bärad ampere.
Elektrisk konduktivitet efter volym (% IACS)
Aluminium leder ~61% såväl som koppar i volym, men väger ändå ~70% mindre — anledningen till att det dominerar långa rörinstallationer.
Vikten förklarar varför styva rörformade samlingsskenor i transformatorstationer nästan alltid är aluminiumlegeringar: varje extra kilogram på en lång spännvidd multipliceras till större stöd, fundament och installationskostnader. Magnesium-aluminiumkompositioner tillför den styrka som långa utomhusspännvidder och kortslutningskrafter kräver.
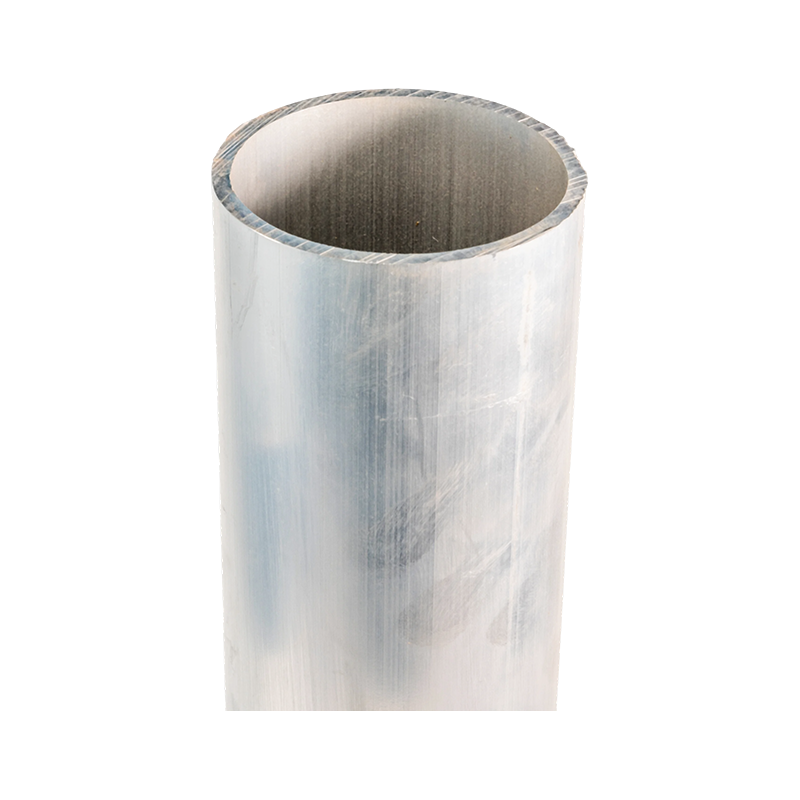 Ultrahögspänning magnesium-aluminiumlegering rörformig bussbar Tillgänglig i 6063G, LF21Y, 6R05 och 2A14 legeringar för 220 kV till 1000 kV system, denna sömlösa rörformiga ledare kombinerar den låga vikt och legeringshållfasthet som långa utomhustransformatorstationer kräver och kortslutningskrafter kräver. Visa produkt →
Tillverkningen följer materialet. Aluminium återoxiderar inom några minuter efter rengöring, så fogytorna måste deoxideras och monteras snabbt. Återfjädring efter böjning är högre, böjradier större och svetsning kräver procedurer som är kvalificerade för den specifika legeringen - generiska kopparverkstadsvanor överförs dåligt.
Isolering: där rörformiga samlingsskenor tjänar sitt skydd
På mellan- och högspänningsrörformade samlingsskenor är den blanka ledaren bara halva produkten. Isoleringssystemet ställer in krypavstånd, fasavstånd, partiellt urladdningsbeteende och hur kompakt installationen kan vara. Huvudvägarna är värmekrymphylsor i grundänden; extruderad EPDM eller silikongummi; PTFE för höga temperaturer och kemiskt aggressiva miljöer; och epoxihartsgjutning för högre spänningsklasser.
Gjutning är där tillverkningsdisciplinen visar sig tydligast. Under vakuumgjutning extraheras luft och flyktiga ämnen innan hartset härdar, vilket inte lämnar några tomrum till fröets partiella utsläpp. En isolerad stång utan den styrningen kan klara ett fabriksmotståndstest och fortfarande åldras i förtid under drift - en anledning till att 35 kV-klassade produkter rutinmässigt screenas med partiell urladdningsmätning.
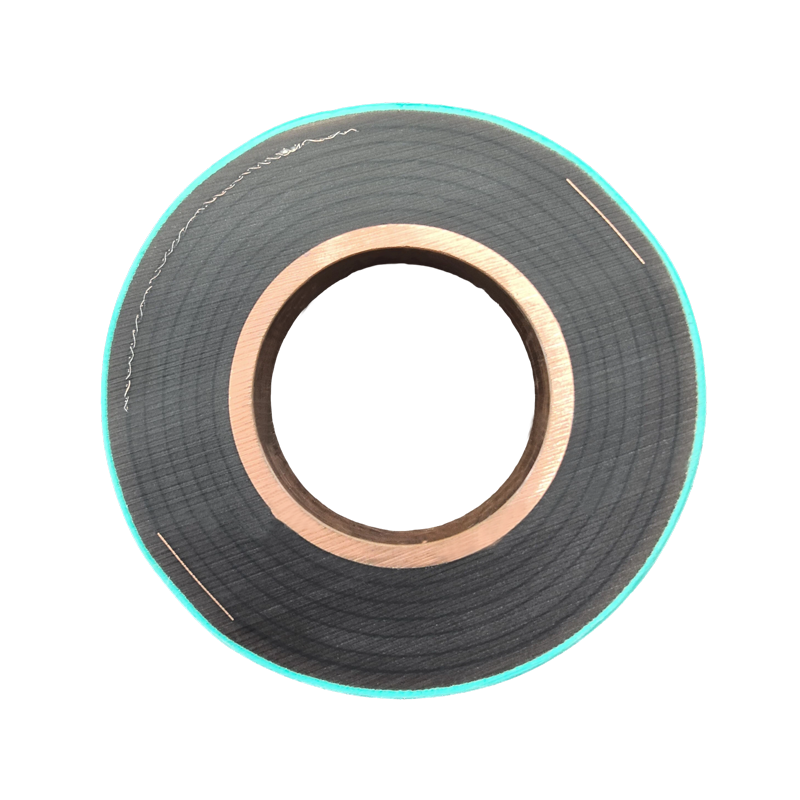 Rörformad busshållare för epoxihartsgjutning Vakuumgjuten i en enda sömlös gjutning av syrefri koppar, denna flamskyddade 35 kV-klassstav eliminerar isoleringsgränssnitt och hålrum, stödjer partiell urladdningsskärmning och en livslängd som överstiger 30 år. Visa produkt →
Kvalitetskontroll som förutsäger fältprestanda
Tre testfamiljer skiljer en rigorös tillverkare från en optimistisk:
- Test av temperaturhöjning. Enligt IEC 61439-1 körs en enhet med märkström tills temperaturen stabiliseras, med blanka kopparskenor begränsade till en 105 K höjning över omgivningen. Eftersom uppvärmning i resistiva fogar skalar ungefär med strömkvadraten, uppstår även måttligt extra ledmotstånd snabbt vid nominell belastning.
- Fog- och pläteringskontroller. Hålpositionsmätare, vridmomentverifiering och provtagning av pläteringsvidhäftning fångar upp de defekter som senare blir hot spots.
- Isoleringstest. Effekt-frekvensmotstånd plus partiell urladdningsmätning, speciellt för gjutna och extruderade system.
Temperaturökning vs. belastningsström (resistiv modell)
Öka skalor med kvadraten av ström: vid 125 % av märklasten producerar samma ledfysik ungefär 56 % mer uppvärmning.
Vanliga defekter och hur butiker fångar dem tidigt
De flesta omarbetningar i samlingsskenors produktion går tillbaka till en kort lista över återkommande orsaker. Proportionerna nedan är illustrativa snarare än statistiska, men erfarna produktionsledare kommer att känna igen formen på diagrammet:
Typiska drivkrafter för omarbetning av tillverkning (illustrerande)
Grader och skarpa kanter — 30 % Böj sprickor - 25 % Hålförskjutning — 20 % Pläteringsdefekter — 15 % Isoleringshålrum – 10 %
- Grader och vassa kanter efter kapning eller stansning — fixeras genom att göra avgradning till ett obligatoriskt, avskrivet steg snarare än ett valfritt.
- Sprickor efter böjning — förhindras genom att respektera minsta böjningsradier och böjning mot rullkornet där konstruktionen tillåter.
- Hålförskjutning — styrs med CNC-stansning och go/no-go-mätare istället för manuell layout.
- Plätering delaminering — fångas genom adhesionsprovtagning på varje batch, inte bara den första artikeln.
- Isoleringshåligheter — elimineras genom vakuumgjutning och rutinmässig screening av partiell urladdning.
Vad köpare bör verifiera innan de beställer
När du utvärderar en tillverkare, byt ut generiska frågor mot konkreta:
- Kan de leverera brukscertifikat som binder varje parti till en angiven legeringskvalitet och temperament?
- Görs skärning, stansning, bockning, svetsning och isolering internt eller på underleverantörer till okänd tredje part?
- För rörformiga produkter: vilka svetsprocedurer och skarvkonstruktioner är kvalificerade och kan de visa testresultat?
- För isolerade produkter: utförs gjutning under vakuum och körs rutinmässiga partiella urladdningstester?
- Vilka toleranser kommer de att förbinda sig till för hålpositioner, rakhet och färdig längd - skriftligt?
Isoleringsval hör hemma i samma samtal. PTFE håller sig stabilt i höga temperaturer och kemiskt aggressiva miljöer där gummisystem åldras snabbare, medan vakuumgjuten epoxi passar högspänningsklasser och kompakta transformatorstationer.
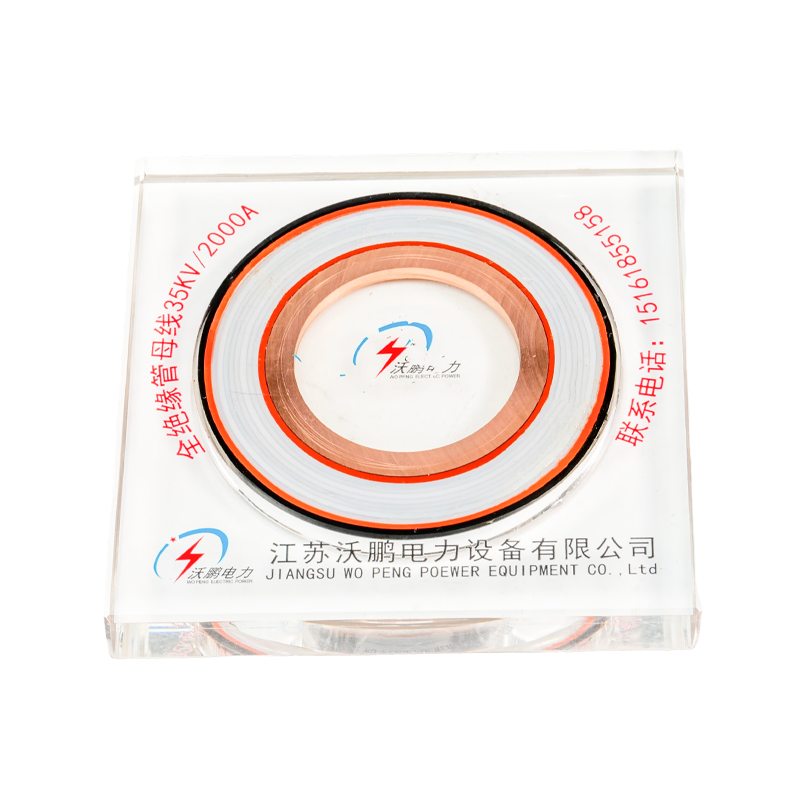 PTFE Rörbussskena Med PTFE-filmlindning, flera kapacitiva skärmar och ett driftsområde på -60°C till 250°C plus IP68-skydd, passar denna isolerade stång högtemperatur-, kemiskt aggressiva och kompakta transformatorstationsinstallationer. Visa produkt →
Urvalslogiken upprepas över ledartyper. Innan du låser specifikationer är det värt att läsa en dedikerad genomgång av hur man väljer rätt rörformig samlingsskena i aluminiumlegering , och sedan ta en kortlista med krav till tillverkaren snarare än tvärtom.
Vanliga frågor
Vilken tolerans kan en tillverkare realistiskt hålla på hålpositioner?
CNC-stansning håller vanligtvis ±0,1–0,2 mm på hålcentrum; manuell borrning från ritsade linjer kan glida mot ±0,5 mm eller sämre. För bultförband är konsistens över matchande stänger viktigare än det absoluta antalet, så fråga hur butiken fixerar ihop matchande delar.
Kan aluminiumskenor ersätta koppar överallt?
Nej. Aluminium vinner på vikt och kostnad per ampere i öppna banor och långa spännvidder, men koppar är fortfarande vettigt där utrymmet är trångt, skarvarna är många eller den omgivande infrastrukturen är koppar. Aluminium-till-koppar-anslutningar kräver avsiktlig övergångsdesign och hårdvara.
Hur skiljer sig tillverkning av rörformade samlingsskenor från arbete med platt sken?
Rör lägger till extrudering eller dragning, fyrkantig skärning i längd, svetsning av fogar och ändbeslag, och mekanisk design för spännbelastning och kortslutningskrafter. Stolpisolatorer och fästen är en del av systemet, inte tillbehör som skruvas fast i efterhand.
Vad ska en tillverkningsoffert innehålla?
Åtminstone: legering och härdning, dimensionstoleranser, isoleringsklass och process, testrapporterna som medföljer försändelsen och förpackningar utformade för långa stela sektioner. Om en leverantör tvekar att skriva dessa, behandla det som data. För ett rörformigt samlingsskenesystem anpassat till din spänning, spännvidd och miljö, kan du begära en specifikationsgranskning och jämför svaren sida vid sida.
Nyheter
-
-
Klockan 15.00 den varmaste eftermiddagen på året färdas en växel på 4 000 A i en kustanläggning för tredje gången den veckan. Designen var bra och brytaren testade bra. D...
View More + -
Fråga två kataloger vad en 100 × 10 mm aluminiumstång kan bära och du kan få två olika svar - 800 A från en, 965 A från en annan. Båda kan ha rätt, eftersom ett ampacitetsdia...
View More + -
Ampacity-frågan är också en temperaturfråga En 100 x 10 mm kopparskena kan se ut som ett säkert val för en 1000 A växel tills den installeras i en tät kapsling m...
View More + -
Samlingsskenors isolatorer uppmärksammas sällan under rutindrift, tills ett överslag tar ner en ställverkssektion eller ett sprucket stöd gör att en samlingsskena kan sjunka....
View More +


Mobil
KATEGORI
Produkter
Kontakta oss
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Nr 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu-provinsen, Kina
Upphovsrätt © Jiangsu Wopeng Power Technology Co., Ltd.
Alla rättigheter reserverade.
 Tillverkare av anpassad isolerad bussbar
Rörledningssystem Fabrik